Metallhohlleiter reinigen bedeutet, Verunreinigung zu bestimmen, Werkstoffverträglichkeit zu prüfen, Rückstände zu beherrschen und anschließend zu verifizieren. IPA mit 99,9%, starker Druckluftstrahl und ein Schutzfilm bilden keine universelle Wartungsanweisung.
1. Anlage in den Wartungszustand bringen
Versetzen Sie RF-Quelle und zugehörige Versorgung in den vorgeschriebenen Zustand. Entlasten Sie bei Bedarf den Druck nach dem vorgesehenen Verfahren. Dokumentieren Sie Orientierung, Anschlüsse und Zustand vor dem Öffnen.
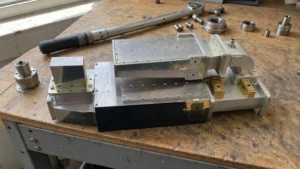
Identifizieren Sie Wände, Beschichtungen, Fenster, Kleber, Dichtungen und flexible Teile. Ein offener Metallabschnitt und ein abgedichtetes Modul mit Fenster erlauben nicht zwangsläufig dieselben Methoden.
2. Problem untersuchen
Licht, Vergrößerung und ein geeignetes Endoskop helfen, Partikel, Fettfilm, Korrosion, Kratzer und Verformungen zu unterscheiden. Das Werkzeug darf selbst keine Flächen beschädigen.
Nicht jede Verfärbung ist ein abzutragender Belag. Abgelöste Beschichtung oder tiefe Korrosion lassen sich nicht durch bloßes Waschen beheben. Ein gemeinsamer Grenzwert von 0,25 mm für Lochfraß passt nicht zu jeder Geometrie.
Erwärmung oder ein kleineres S21 beweisen allein keine Verschmutzung. Prüfen Sie auch Kontakte, Reflexionen und die Messung. Eine Röntgenfluoreszenzanalyse kann unter geeigneten Bedingungen Materialinformationen geben, ersetzt aber weder Sauberkeits- noch RF-Prüfung.
3. Lose Partikel entfernen
Wählen Sie ein zugelassenes Verfahren für das Produkt. Bei Gas kontrollieren Sie Reinheit, Öl, Feuchte, Druck und Strömung. Vermeiden Sie harte Strahlen auf Fenster und empfindliche Innenteile.
Werkstattdruckluft kann ohne Aufbereitung Wasser und Öl einbringen. Mehr Druck bedeutet nicht bessere Reinigung. Schieben Sie Partikel nicht in enge Hohlräume und hinterlassen Sie keine Fasern.
Ein sauberer sichtbarer Abschnitt bestätigt nicht automatisch die ganze Innenfläche. Beziehen Sie unzugängliche Stellen in die Prozessbewertung ein.
4. Verträgliche Mittel einsetzen
Verwenden Sie fusselarme Materialien und das vorgesehene Mittel. IPA kann bestimmte Fettbeläge lösen, aber nicht sämtliche Oxide. Konzentration und Wasseranteil müssen zum Prozess und Werkstoff passen.
Aceton ist kein chloriertes Lösemittel, aber damit noch nicht für alle Lacke, Kunststoffe und Kleber geeignet. Die tatsächliche Verträglichkeit ist entscheidend.
Ultraschallbad, Säurebehandlung, Abrasion und neue Innenbeschichtung sind andere Prozesse als Wischen. Für ein Ultraschallbad bestimmen Teileaufbau, Mittel, Temperatur, Dauer und Schallbedingungen die Eignung. Eine Anleitung für massive Edelmetalle bestätigt nicht die Verträglichkeit dünner RF-Beschichtungen oder geklebter Fenster.
Wenden Sie deshalb nicht pauschal 5% Zitronensäure oder einen 5–10 μm starken dielektrischen Schutzfilm an. Korrosionsreparaturen brauchen ein passendes Verfahren und erneute Bewertung.
5. Rückstände und Trocknung prüfen
Führen Sie vorgesehene Spülung und Trocknung aus. Beachten Sie Ecken, Fenster und Verbindungen, in denen Flüssigkeit verbleibt. Eine feste Zeit oder 15–20 psi ersetzt keine Prozessbestätigung.
Dokumentieren Sie Partikel, Fasern, Filme und neue Spuren. Eine Gewichtsänderung trennt nicht sicher entfernten Schmutz vom Verlust an Metall oder Beschichtung.
Nutzen Sie saubere Abdeckungen und geeignete Lagerung. Stickstoff mit 40% relativer Feuchte und senkrechte Aufstellung sind keine allein gültigen Bedingungen für alle Modelle.
6. Montieren und RF prüfen
Stellen Sie Kontakte und Dichtungen mit Reihenfolge und Momenten aus der Dokumentation wieder her. Korrigieren Sie falsche Haltergeometrie nicht durch gewaltsames Zusammenziehen der Flansche.
Vergleichen Sie Reflexion und Transmission mit einem passenden Ausgangszustand bei gleichen Frequenzen und Ebenen. Berücksichtigen Sie VNA-Kalibrierung, Wiederholbarkeit und Unsicherheit. Verwenden Sie die Produktgrenzen statt eines pauschalen VSWR unter 1,25.
Dichtheit, äußere RF-Leckage und hohe Leistung erhalten bei Bedarf eigene Prüfungen. Ein gutes S11 bei kleinem Pegel bestätigt nicht sämtliche Betriebsbedingungen.
Ergebnis und Ursache dokumentieren
| Bereich | Aufzeichnung |
|---|---|
| Vorher | Fotos, Symptome und Werkstoffe. |
| Verfahren | Mittel, Verbrauchsmaterial und Prozess. |
| Ergebnis | Rückstände, Spuren und RF-Werte. |
| Ursache | Wasserzutritt, Lagerung oder Montage. |
Bleibt eine Undichtigkeit bestehen, verhindert Reinigung nicht den erneuten Wassereintritt. Die Beschreibungen von Hohlleiterflanschen und S-Parametern erläutern Funktionen; die konkrete Reinigung folgt der Wartungsdokumentation des Produkts.