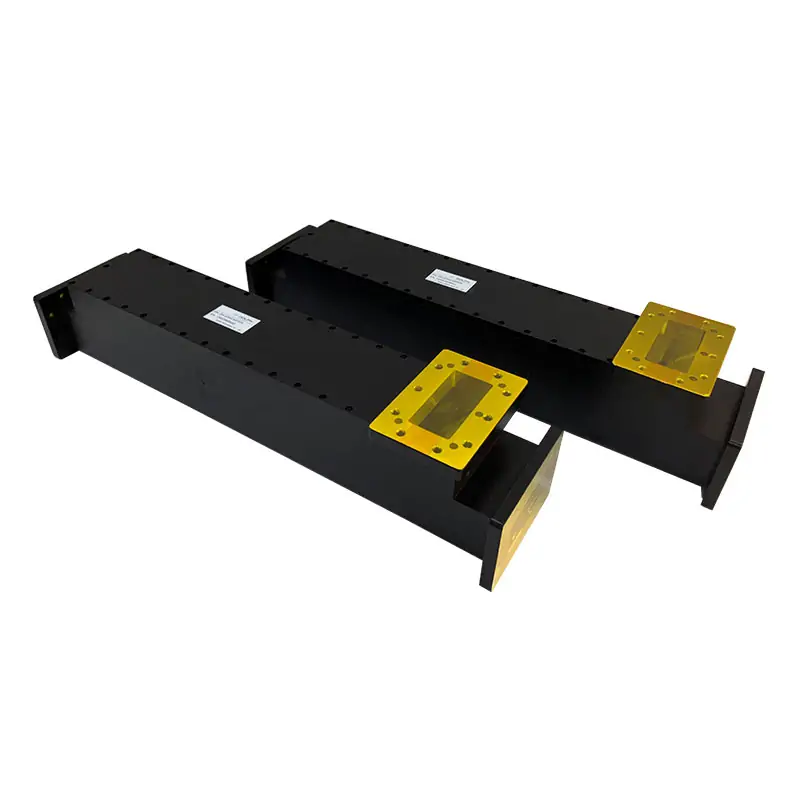
Tre percorsi comuni per le guide metalliche sono lavorazione di precisione, elettroformatura ed estrusione con finitura. Si scelgono secondo geometria, materiale, quantità e accettazione. CNC a ±5 μm, superficie elettroformata da 0,1 μm e barre da 6 m non sono capacità comuni a tutti i fornitori.
1. Lavorazione meccanica
Il CNC ricava da blocchi o semilavorati sezioni, transizioni o corpi divisi. Offre flessibilità per prototipi e modifiche, ma accesso utensile, raggi interni e tempo limitano le soluzioni.
Nei corpi divisi, distribuzione di corrente, contatto e deformazione di montaggio fanno parte del progetto. Una quota precisa non dimostra da sola l’adeguatezza RF della giunzione. Controlla bave e residui interni.
2. Elettroformatura
Si può depositare galvanicamente il metallo su un’anima sagomata. Dopo la rimozione rimane la geometria interna desiderata. È un’opzione per forme difficili da raggiungere o pareti sottili.
Precisione dell’anima, spessore, tensioni residue e distacco influenzano il risultato. Non tutti i pezzi hanno la stessa sequenza nichel-rame. Requisiti RF, meccanici e ambientali determinano materiale e superficie.
L’elettroformatura produce la struttura; rivestire un corpo già portante con uno strato sottile è un’altra operazione. Entrambe possono essere galvaniche, ma hanno ruoli differenti.
3. Estrusione e finitura
L’estrusione è possibile per pezzi lunghi a sezione costante. Stampo, lotto e sezione influiscono sull’economia. Taglio, facce e flange richiedono spesso lavorazioni successive.
Controlla rettilineità, torsione, quote interne e superficie sull’intera lunghezza. Produrre un profilo lungo non prova che il percorso completo rispetti perdita, vibrazione e trasporto.
Confrontare le tre vie
| Processo | Possibile vantaggio | Controllo |
|---|---|---|
| Meccanico | Prototipi e variazioni. | Accesso, giunzioni e tempo. |
| Elettroformatura | Interni complessi e pareti sottili. | Anima, strati e tensioni. |
| Estrusione | Sezione costante ripetuta. | Attrezzatura, quote e riprese. |
Nessun metodo garantisce da solo bassa perdita. Giunti, finitura, rivestimento e montaggio appartengono al prodotto completo. Il nome del metallo non sostituisce processo e prova.
Dimensioni e frequenza di taglio
Nel rettangolare ideale con aria, il taglio TE10 dipende dalla larghezza interna a: fc = c/(2a). WR-90 ha a = 22,86 mm, quindi circa 6,56 GHz.
La relazione spiega perché la geometria interna è importante. Non determina da sola tutte le tolleranze o risonanze. Gradini e deformazioni locali possono disturbare anche con una dimensione media corretta.
Le guide ottiche richiedono altri processi
Incisione, deposizione di film e scrittura laser diretta possono essere utilizzate per guide ottiche integrate. Modellano indice di rifrazione e confinamento ottico, non sono semplicemente la costruzione di un tubo WR.
Non trasferire automaticamente finestre di processo, rugosità e materiali ottici alle guide metalliche a microonde. Un film ottico o un posizionamento submicrometrico non descrive un processo RF completo.
Pianificare l’accettazione
- Documentare quote interne, riferimenti, interfacce e forma.
- Definire materiali, giunti, superficie e pulizia.
- Misurare riflessione e trasmissione con calibrazione appropriata.
- Verificare separatamente tenuta, temperatura e potenza se richieste.
- Considerare variabilità di serie e rimontaggio.
Richiedi capacità dimostrate sul disegno concreto. Le relazioni di propagazione collegano quote e modi. Le guide standard Dolph Microwave si confrontano per banda, interfacce e criteri completi.