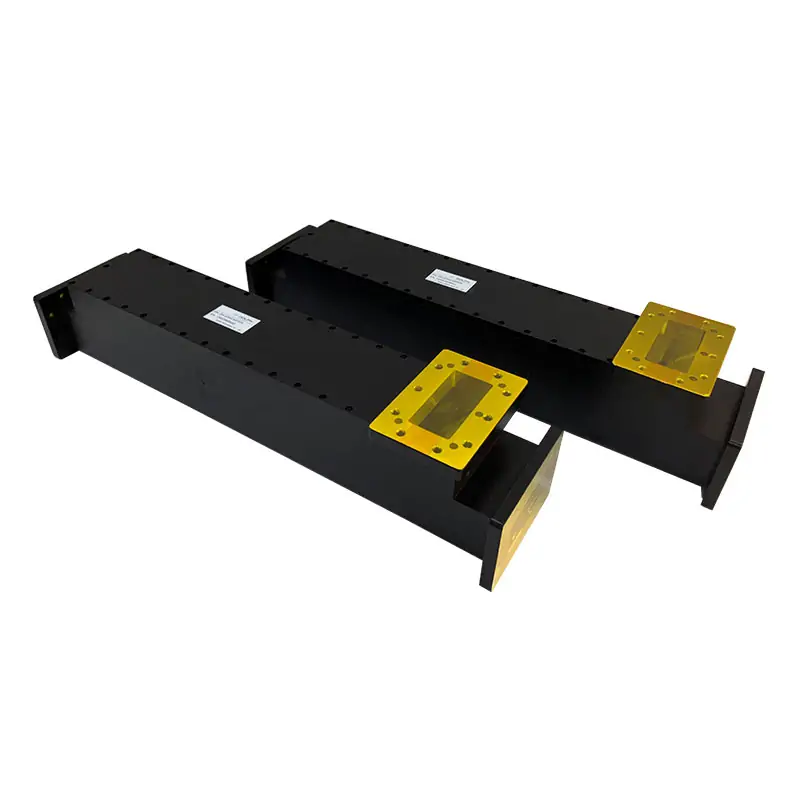
Drei typische Herstellungswege für Metallhohlleiter sind Präzisionszerspanung, Elektroformung und Extrusion mit Nachbearbeitung. Wählen Sie nach Geometrie, Material, Menge und Abnahmebedingungen. CNC ±5 μm, eine galvanisch erzeugte Oberfläche mit 0,1 μm oder 6 m Stranglänge sind keine gemeinsamen Fähigkeiten aller Anbieter.
1. Zerspanung
CNC-Bearbeitung formt Metallblöcke oder Rohteile zu geraden Abschnitten, Übergängen oder geteilten Strukturen. Sie bietet Flexibilität für Änderungen und Prototypen; Werkzeugzugang, Innenradien und Bearbeitungszeit begrenzen die Ausführung.
Bei geteilten Körpern gehören Stromverteilung, Kontakt und Montageverformung zur Planung. Ein genaues Einzelmaß beweist nicht die RF-Eignung der Trennfuge. Kontrollieren Sie auch Grate und Fremdkörper im Innenraum.
2. Elektroformung
Metall kann auf einem gestalteten Kern galvanisch aufgebaut werden. Nach dessen Entfernung bleibt die gewünschte Innengeometrie. Das ist eine Möglichkeit für schwer zugängliche Formen oder dünne Wände.
Kernpräzision, Abscheidedicke, Eigenspannungen und Ablösung beeinflussen das Ergebnis. Nicht jedes elektrogeformte Bauteil hat dieselbe Nickel-Kupfer-Schichtfolge. RF-, mechanische und Umweltbedingungen bestimmen Werkstoff und Oberfläche.
Elektroformung erzeugt die Struktur selbst; eine dünne Beschichtung eines bereits tragenden Körpers ist ein anderer Fertigungsschritt. Beide können galvanische Verfahren verwenden, erfüllen aber nicht dieselbe Aufgabe.
3. Extrusion und Nachbearbeitung
Für lange Teile mit konstantem Querschnitt kommt Strangpressen infrage. Werkzeug, Losgröße und Querschnitt beeinflussen die Wirtschaftlichkeit. Zuschnitt, Anschlussflächen und Flansche benötigen oft weitere Bearbeitung.
Prüfen Sie Geradheit, Verdrehung, Innenmaße und Oberfläche über die tatsächliche Länge. Ein langes Rohprofil herstellen zu können bedeutet nicht, dass die komplette Strecke Verlust-, Vibrations- und Transportanforderungen erfüllt.
Die drei Wege vergleichen
| Verfahren | Möglicher Vorteil | Zu prüfen |
|---|---|---|
| Zerspanung | Änderungen und Prototypen. | Zugang, Fugen und Aufwand. |
| Elektroformung | Komplexe Innenform und dünne Struktur. | Kern, Schicht und Spannung. |
| Extrusion | Wiederholter konstanter Querschnitt. | Werkzeug, Maßverlauf und Nacharbeit. |
Keine Methode garantiert allein niedrige Verluste. Fugen, Oberfläche, Beschichtung und Montage gehören zur fertigen Baugruppe. Eine Materialbezeichnung ersetzt keine Prozess- und Prüfvorgabe.
Abmessung und Cutoff
Beim idealen luftgefüllten Rechteckhohlleiter hängt der TE10-Cutoff vom Innenmaß a ab: fc = c/(2a). WR-90 hat a = 22,86 mm und damit etwa 6,56 GHz.
Diese Beziehung erklärt die Bedeutung der Innengeometrie. Sie definiert weder allein den zulässigen Toleranzbereich noch jede Resonanz des vollständigen Bauteils. Lokale Stufen und Verformungen können trotz richtigem Mittelmaß stören.
Optische Wellenleiter sind ein anderer Fertigungsfall
Ätzen, Dünnschichtabscheidung und direktes Laserschreiben können bei integrierten optischen Wellenleitern eingesetzt werden. Dabei werden Brechungsindexverteilung und optische Führung gestaltet, nicht einfach ein WR-Metallrohr gefertigt.
Übertragen Sie Prozessfenster, Rauheitsgrenzen und Materialdaten aus diesem Bereich nicht ungeprüft auf Mikrowellenhohlleiter. Auch ein optischer Film oder eine submikrometergenaue Positionierung beschreibt noch keinen vollständigen RF-Fertigungsprozess.
Abnahme planen
- Innenmaße, Bezugsebenen, Schnittstellen und Form dokumentieren.
- Material, Fugen, Oberfläche und Reinigung festlegen.
- Reflexion und Transmission mit geeigneter Kalibrierung prüfen.
- Bei Bedarf Dichtheit, Temperatur und Leistung gesondert nachweisen.
- Serienstreuung und wiederholte Montage berücksichtigen.
Erfragen Sie nachgewiesene Fähigkeiten für die konkrete Zeichnung. Die Hohlleitergleichungen helfen beim Zusammenhang zwischen Maßen und Ausbreitung. Standardhohlleiter von Dolph Microwave sind nach Band, Schnittstellen und vollständigen Abnahmekriterien zu vergleichen.