경질 도파관을 설치할 때는 경로, 지지대, 플랜지, 청결과 RF 검사를 함께 맞춥니다. 아래 일곱 단계는 도면에 따른 작업을 정리한 것입니다. 공차, 체결품과 토크는 개별 부품의 조건을 사용하며 모든 WR 규격에 공통인 숫자는 없습니다.
1. 구성품과 경로를 확인한다
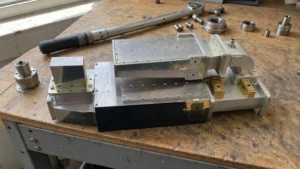
대역, 내부 단면, 길이, 굽힘과 플랜지 방향을 확인합니다. WR-90의 일반적인 사용 범위는 8.2–12.4 GHz입니다. 이것이 연결된 전체 경로가 2–40 GHz에서 작동한다는 뜻은 아닙니다.
지지점, 체결과 측정 접근성, 온도 범위를 정합니다. 완성된 정합 부품의 형상이나 길이를 승인된 제작 과정 없이 바꾸지 않습니다.
2. 작업 상태와 표면을 준비한다
장비 절차에 따라 RF와 관련 전원을 정비 상태로 전환합니다. 가압 경로는 지정 방식으로 압력을 해제합니다. 열린 개구로 물과 이물질이 들어가지 않도록 보호합니다.
접촉면, 핀, 구멍과 밀봉재를 검사하고 재료에 적합한 세척을 사용합니다. 은 함유 그리스는 모든 RF 접점의 공통 처리제가 아니며 해당 구조에서는 부적합할 수 있습니다.
3. 허용된 가공과 치수 조정을 수행한다
현장 절단과 플랜지 부착이 설계에 포함된 경우 지정 공구와 공정을 사용합니다. 가공 후 단면, 모서리, 길이와 평탄도를 확인하고 절삭 잔여물을 제거합니다.
RF 플랜지 사이의 임의 심은 의도하지 않은 틈을 만들 수 있습니다. 0.5 mm 어긋남이 모든 주파수와 규격에서 정확히 3 dB 손실을 만드는 것은 아닙니다.
선형 열팽창의 근사는 ΔL ≈ αLΔT입니다. 원래 길이 없이 모든 구리 도파관이 10°C마다 0.05 mm 늘어난다고 할 수 없습니다. −10°C 사전 냉각은 공통 설치 규칙이 아닙니다.
4. 강제 변형 없이 지지한다
지지대는 설계 하중을 받고 필요한 열이동을 허용해야 합니다. 간격은 단면, 질량, 길이, 진동과 지지 방식에 따라 정합니다.
맞지 않는 장비 포트에 무거운 구간을 플랜지 볼트로 억지로 당기지 않습니다. 유연 구간이 있다면 지정 굽힘과 비틀림 한계를 지키며 모든 경로 오차를 대신하게 하지 않습니다.
외부 간격은 정비와 기계 조건을 위해 필요합니다. 닫힌 금속 도파관 바깥의 모든 물체를 내부 폭 두 배 이상 떼어야 모드가 유지된다는 일반 법칙은 없습니다.
5. 플랜지를 정렬하고 체결한다
접촉 형식, 개구와 밀봉재 위치를 확인합니다. 같은 WR 단면이라도 플랜지끼리 호환되지 않을 수 있습니다. 접촉식과 초크식의 밀봉 구성을 검토 없이 서로 적용하지 않습니다.
지정 재료와 크기의 체결품, 순서와 토크를 사용합니다. 설명서가 단계적인 교차 조임을 요구하면 안착 상태를 보며 따릅니다. 베릴륨 구리 나사나 0.9–1.2 N·m는 모든 연결의 필수 조건이 아닙니다.
6. 형상과 기밀을 확인한다
지지 상태, 응력, 면의 정렬과 손상을 점검합니다. 기밀 경로라면 매체, 압력, 방법과 허용 누설을 프로젝트에서 정합니다.
헬륨 누설 1 × 10⁻⁶ Pa·m³/s는 모든 시스템의 공통 기준이 아닙니다. 가스 기밀과 물 유입 방지는 서로 다른 평가입니다.
7. RF 검사와 기록을 완료한다
선택한 기준면으로 VNA를 교정하고 사용 대역의 반사와 전달을 측정합니다. 필요한 경우 위상과 군지연도 확인합니다. 어댑터와 케이블의 불안정성이 결과에 포함되지 않도록 관리합니다.
조립 경로의 합격 기준을 사용하며 모든 제품에 VSWR 1.15를 적용하지 않습니다. 저전력 측정은 필요한 발열, 피크 전계나 압력 시험을 대체하지 않습니다.
| 기록 | 내용 |
|---|---|
| 구성 | 부품 번호와 도면 개정. |
| 설치 | 지지대, 플랜지와 작업 내용. |
| RF | 대역, 교정, 측정 파일과 기준. |
| 환경 | 필요한 시험의 조건과 결과. |
도파관 기초와 Dolph Microwave 플랜지 자료를 장비의 실제 도면과 함께 확인하십시오.